+86-15371769898
 [email protected]
+86-15371769898[email protected]Inženjer održavanja uočava slabe narančasto-smeđe pruge na kromiranom valjku tijekom rutinske provjere linije. Pitanje koje se postavlja odmah je jednostavno: hrđa li kromirana oplata? Kratak odgovor je da krom sam po sebi ne hrđa jer stvara gusti oksidni film koji se sam popravlja. Međutim, praktičan odgovor je da kromirani dio može hrđati i hrđa kada je oplata pretanka, oštećena ili izložena uvjetima za koje nije dizajnirana.
U proizvodnim okruženjima, gdje valjci rade unutar vlažnih, toplih i ponekad kemijski opterećenih linija, ova je razlika važna. Razumijevanje zašto se hrđa pojavljuje ispod sloja kroma ono je što razlikuje valjak koji služi godinama od onog koji pokvari nakon jedne sezone.
Kromiranje se nanosi galvaniziranjem sloja kroma na pripremljenu metalnu podlogu, obično ugljični čelik, nehrđajući čelik ili aluminij. Sam sloj ne stvara hrđu jer krom reagira s kisikom u zraku za nekoliko trenutaka, stvarajući nevidljivi film krom oksida. Taj film je gust, stabilan i gotovo nemoguć za prodiranje vode ili kisika, zbog čega neoštećena kromirana površina ostaje svijetla dugi vijek trajanja.
Također je vrijedno ispravno koristiti riječ "hrđa". Prava hrđa je hidratizirani željezni oksid, a nastaje samo kada željezo ili čelik korodiraju. Krom stvara kromove okside koji ostaju čvrsto povezani s površinom i izgledaju čisti. Kada vidite crvenkasto-smeđe pruge na kromiranom valjku, zapravo gledate čeličnu podlogu koja korodira kroz rupu, pukotinu ili poru u sloju kroma.
Hrđa na kromiranoj površini ima nekoliko uobičajenih uzroka, a većina se vraća na jednu činjenicu: krom štiti odvajanjem, a ne trošenjem. U trenutku kada se prekine razdvajanje, osnovni čelik se ponaša kao običan nezaštićeni čelik.
Razliku između ukrasnog i tvrdog kroma najlakše je razumjeti u izravnoj usporedbi.
| Vlasništvo | Dekorativno kromiranje | Tvrdo kromiranje |
|---|---|---|
| Tipična debljina | 0,05 do 0,5 mikrona | 5 do 200 mikrona |
| Primarna namjena | Izgled | Otpornost na habanje i zaštita od korozije |
| Poroznost | Po prirodi mikroporozan | Niska poroznost, posebno nakon brušenja nakon ploče |
| Korozijsko ponašanje | Vlaga dopire do čelika, razvijaju se mrlje hrđe | Jaka zaštita; hrđa počinje na pukotinama i oštećenim rubovima |
| Tipične primjene | Dijelovi opreme i potrošača | Industrijski valjci, osovine i hidraulički cilindri |
Praktično pravilo je jasno: sloj kroma na industrijskom valjku mora biti debeo, gust i bez grešaka po debljini. To je ono što "kromiranu" iz završne naljepnice pretvara u stvarnu barijeru protiv korozije.
Prvi zaključak: ako kupujete kromirane valjke, nemojte samo pitati hrđa li kromirani dio. Umjesto toga pitajte što će se dogoditi kada se valjak izgrebe, smoči ili izloži kemikalijama. Odgovor odlučuje o vašoj podlozi, debljini vaše oplate i vašem planu održavanja.
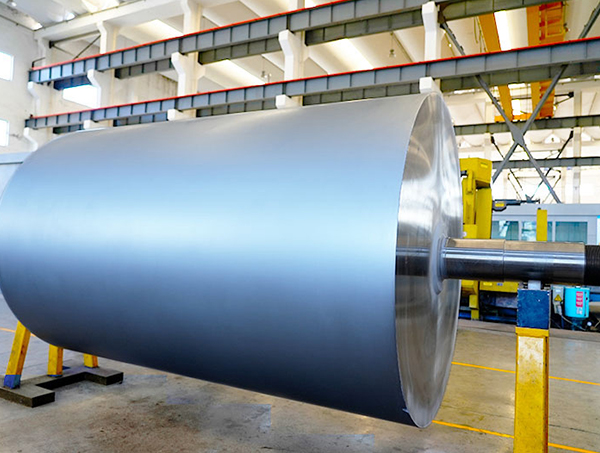
Supstrat je prva odluka. Za suhe unutarnje usluge, kućište od ugljičnog čelika s tvrdim kromom dobro je poznata kombinacija i ostaje popularan izbor u cijeloj industriji. Na linijama koje imaju kondenzat, ispiranje ili agresivne aditive, sama podloga mora biti otporna na koroziju. A kromirani valjak od nehrđajućeg čelika otporan na ogrebotine dodaje drugu liniju obrane: čak i ako je sloj kroma potpuno izgreban, izložena površina je i dalje nehrđajući čelik, tako da ogrebotina ne postaje kanal za hrđu.
 Prilagođena tvornica kromiranih valjaka od nehrđajućeg čelika otporna na ogrebotine, proizvođači - Jiangsu Jinhang Machinery Manufacturing Co., Ltd. je kineski proizvođač i tvornica kromiranih valjaka od nehrđajućeg čelika otpornog na ogrebotine, kada... Pogledajte proizvod →
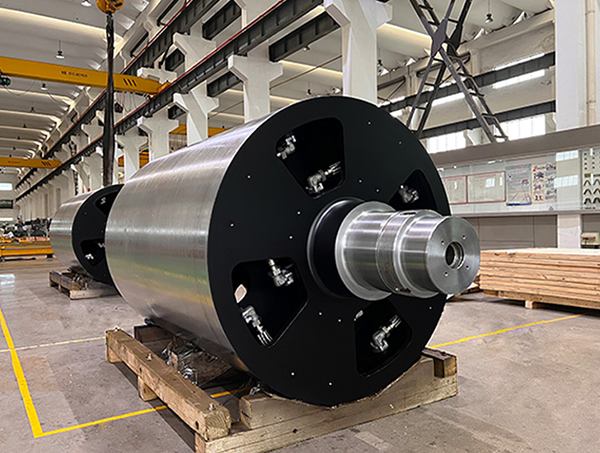
Aplikacija također postavlja standarde. Kromirani valjci koji se koriste u tiskarske i nakladničke linije moraju izdržati vlažnu vlagu, tinte i povremena ispiranja kiselinom dok zadržavaju glatku završnicu. U tom okruženju, specifikaciju korozije treba postaviti prvog dana, a ne nakon što se pojavi prva jamica.
Sljedeće provjere su dokumentacija o debljini oplate i naknadno brušenje. Uvijek pitajte je li rola brušena nakon presvlačenja i zatražite zabilježenu debljinu kroma. Brušenjem se zatvaraju mikropore blizu površine i čini premaz mjerljivo otpornijim na vlagu. Za standardne uvjete usluge, a kromirani valjak s dokumentiranom debljinom sloja i pravilnom završnom obradom odolijevat će hrđi mnogo dulje nego onaj s čisto dekorativnim premazom.
Proizvođači prilagođenih kromiranih zrcalnih valjaka, tvornica Kao kineski proizvođači i tvornica kromiranih zrcalnih valjaka, Jiangsu Jinhang Machinery Manufacturing Co., Ltd. od nehrđajućeg čelika po narudžbi ... Pogledajte proizvod → Na kraju, uzmite u obzir temperaturu i kemiju. Kromirani sloj koji dobro služi u čistoj završnoj liniji može izgledati bijelo i korodirano nakon godinu dana u okruženju bogatom parom. Ako atmosfera oko role ostane vlažna dulje vrijeme, namjerno povećajte debljinu premaza i planirajte češću inspekciju. Najjeftiniji valjak rijetko traje najdulje; trošak zastoja lako premašuje razliku u cijeni između pravilno obloženog valjka i onog s tankom ukrasnom završnom obradom.
Čak i dobro naneseni sloj tvrdog kroma ima koristi od jednostavne rutine zaštite. Obrišite površine valjaka nakon što se konopac zaustavi, držite rolu bez prašine i vlakana i nikad ne ostavljajte kondenzat na površini preko noći. Koristite samo neutralna ili blago alkalna sredstva za čišćenje; proizvodi bogati kloridima i jako kiseli proizvodi napadaju pasivni film i skraćuju vijek trajanja premaza. Za pohranjivanje, zamotajte rezervne valjke u papir za zaštitu od korozije u parnoj fazi ili nanesite lagani uljni film.
Inspekcija je mjesto gdje se problemi rano uočavaju. Vizualno provjerite površinu svaki put kada je linija prekinuta i obratite posebnu pozornost na rubove valjaka, utore za klinove i sjedišta ležajeva, gdje je kromirana prevlaka najosjetljivija. Ako se pojave mrlje hrđe, odmah ih uklonite. Fini brusni papir ili aluminijska folija s vodom će ukloniti površinsku hrđu bez uništavanja sloja kroma. Odgoda od nekoliko dana često je dovoljna da se hrđa uvuče ispod oplate i podigne je; kada se to dogodi, valjku je obično potrebno skidanje, ponovno brušenje i ponovno postavljanje, što košta mnogo više od rane intervencije.
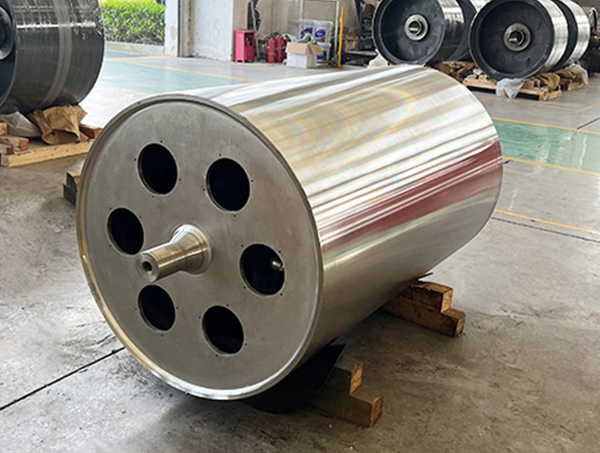
Površinska obrada također utječe na koroziju. Glatka, zatvorena kromirana površina daje kondenzatu manje mjesta za zadržavanje i ubrzava sušenje nakon čišćenja. Na preciznim dionicama, a kromirani zrcalni valjak često se navodi iz ovog razloga: njegova polirana, gusta površina brzo isušuje vodu, lako se čisti i ostavlja vlazi mnogo manje vremena za pokretanje korozivne ćelije.
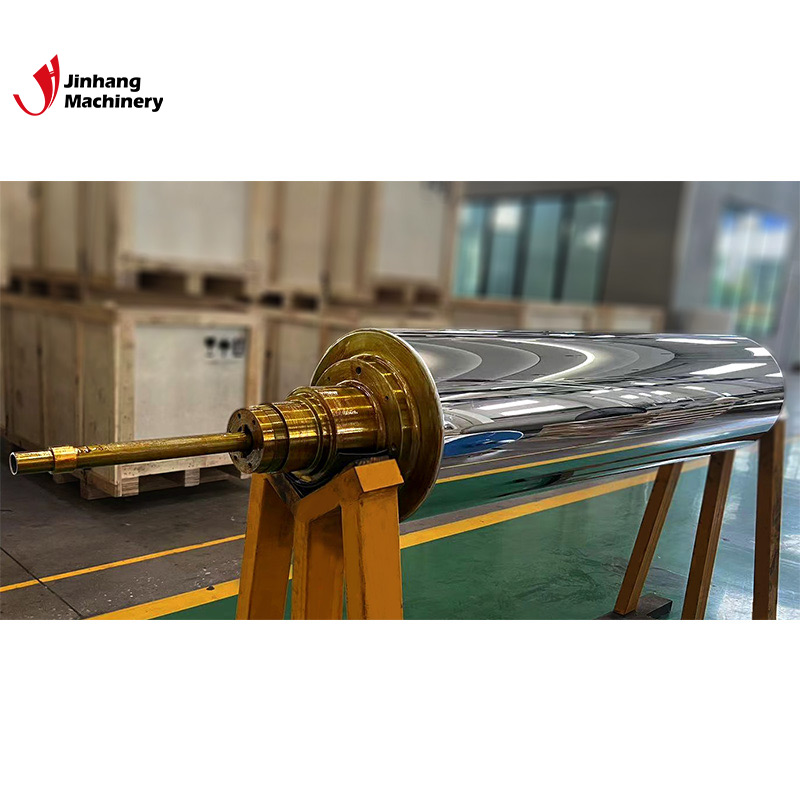 Prilagođena Tvornica kromiranih zrcalnih valjaka izvrsne izdržljivosti, proizvođači - Jiangs Jiangsu Jinhang Machinery Manufacturing Co., Ltd. je Kina Izvrsna izdržljivost kromiranih zrcalnih valjaka, proizvođači i tvornica, Izvrsna ... Pogledajte proizvod →
Kromirana oplata ne hrđa, ali čelik ispod nje može. Hoćete li ikada vidjeti hrđu ovisi o pet čimbenika: debljini kroma, materijalu podloge, površinskoj obradi, radnom okruženju i disciplini održavanja.
Za kupca, praktični prijevod je jednostavan. Navedite podlogu za najgore stanje koje očekujete, a ne za normalno stanje. Zahtjev za dokumentiranom debljinom oplate i naknadnim brušenjem. Imajte na umu da valjak dizajniran za halu za tiskanje nije automatski prikladan za liniju za pakiranje mokru parom.
Ako definirate valjak za zahtjevnu proizvodnu liniju, obratite se našem inženjerskom timu s vašim radnim uvjetima u rukama; pomažemo kupcima uskladiti podlogu, debljinu kroma i završnu obradu s okolišem u kojem će valjak zapravo živjeti.
Posvećen razvoju i proizvodnji različitih oblika valjaka s različitim strukturama valjaka.
Telefon: +86-15371769898
Email: [email protected]
Dodaj: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu Province, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Sva prava pridržana.