+86-15371769898
 [email protected]
+86-15371769898[email protected]Na liniji za ekstruziju filma, grijaći valjak može izgledati kao jednostavan čelični cilindar, ali kada je rubna zona za 8°C hladnija od sredine, operater podiže zadanu vrijednost i konačni proizvod postaje premekan. Ta temperaturna razlika nije greška sustava upravljanja. To je mehanička greška u načinu na koji se toplina isporučuje unutar valjka. Termalni valjci rade pretvaranjem izvora topline u kontroliranu temperaturu površine kroz unutarnji medij, a kvaliteta te pretvorbe određena je prolazima, debljinom stijenke i tolerancijama obrade.
Tri uobičajena izvora topline su termalno ulje, para i električni grijaći elementi. U valjku grijanom uljem, pumpa gura vruće ulje kroz rotirajući zglob u spiralni kanal ili prstenastu šupljinu unutar valjka. Dok se ulje kreće duž kanala, ono gubi toplinu prema unutarnjoj stijenci, a stijenka tu toplinu odvodi prema vanjskoj površini. Povratno ulje vraća se u vanjsku toplinsku stanicu gdje se ponovno zagrijava i cirkulira. Valjak grijan parom radi na sličnom principu, ali koristi latentnu toplinu umjesto osjetljive topline. Električni toplinski valjak koristi grijače uložaka umetnute u jezgru, a temperaturu kontrolira termoelement koji se nalazi blizu površine.
| Način grijanja | Tipični raspon | Ključna prednost | Pazi na |
|---|---|---|---|
| Toplinska cirkulacija ulja | 100-350°C | Ravnomjerna raspodjela topline | Degradacija ulja i unutarnje naslage |
| Električni uložak | 50-250°C | Brza reakcija na temperaturu | Vruće vezivanje ako su elementi slabo raspoređeni |
| Steam | 100-180°C | Visok toplinski kapacitet | Uklanjanje kondenzata i korozija |
Odabir medija za grijanje mijenja vrijeme odziva i profil rizika. Mali krug ulja s velikim protokom može doseći 200°C za oko 20 minuta, ali zahtijeva rotacijski spoj koji mora biti otporan na curenje i skokove tlaka. Parni sustav može isporučiti velike količine topline u kratkom vremenu, ali mu je također potreban odvod kondenzata kako bi se spriječilo da voda zahvati dio površine valjka. Električni grijači uložaka reagiraju brže i nude individualnu kontrolu temperature, ali ih je teže zamijeniti unutar proizvodnog valjka i osjetljiviji su na lokalno pregrijavanje.
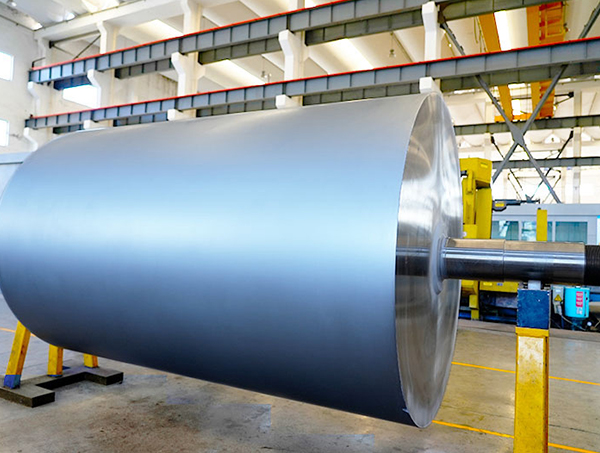
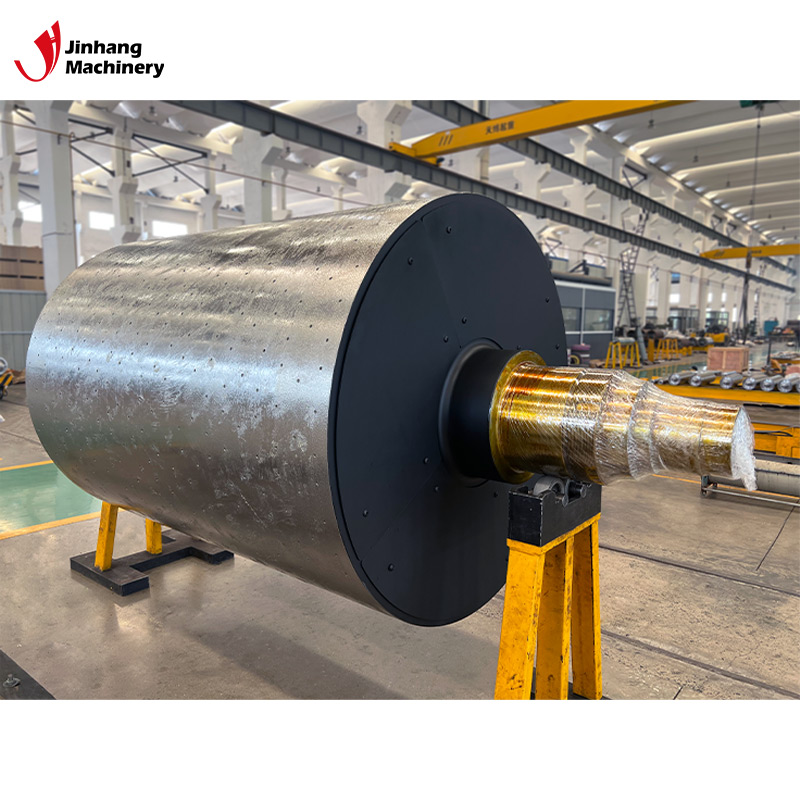 Otporan na koroziju valjak grijan uljem za ravnomjeran prijenos topline Ovaj valjak kombinira otpornost na koroziju sa sustavom provođenja ulja za ravnomjernu raspodjelu topline, što ga čini pouzdanim izborom kada vlaga ili kemikalije izazovu standardnu opremu u linijama za papir, tekstil ili pakiranje. Pogledajte proizvod →
Ujednačenost temperature pravi je test termalnog valjka. Tipična specifikacija za valjak za premazivanje ili laminiranje je tolerancija na temperaturu lica od ±3°C. Ta se tolerancija može zadovoljiti samo ako je unutarnji kanal obrađen s dosljednim poprečnim presjekom duž cijele površine. Ako provrt ima varijaciju od 0,2 mm od jednog kraja do drugog, mijenja se brzina ulja i mijenja se lokalni koeficijent prijenosa topline. Rezultat je topla točka u blizini jednog rukavca i hladnija točka u blizini suprotnog rukavca.
Debljina stjenke također doprinosi ujednačenosti. Deblja stijenka ublažava skokove temperature iz izvora topline, ali također povećava energiju potrebnu da se valjak zagrije na temperaturu. Tanji zid reagira brže, ali je osjetljiviji na kanaliziranje vrućeg ulja. U mnogim slučajevima, valjak za grijanje ogledala odabire se upravo zato što uravnotežuje brzi odziv i stabilnost površine. Ista ravnoteža vrijedi i za završnu obradu površine: kromirana ili zrcalno završena površina daje dosljedne karakteristike otpuštanja za film i premazane proizvode.
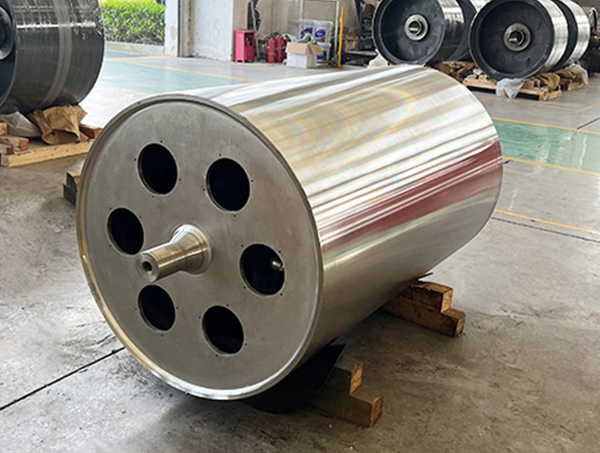
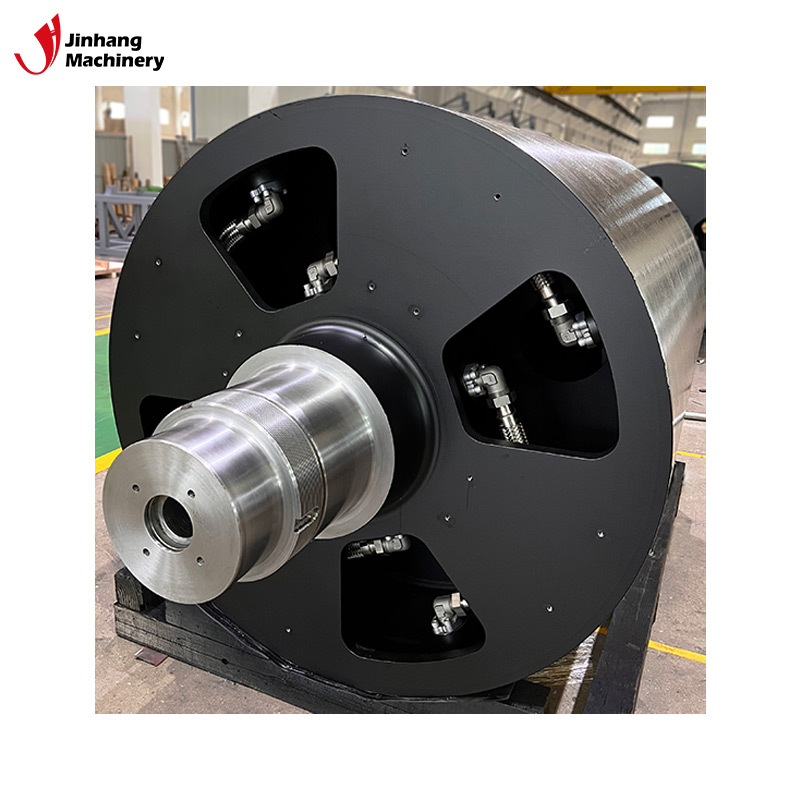 Zrcalni grijaći valjak visoke toplinske vodljivosti Njegova zrcalna površina i izvrsna toplinska vodljivost podržavaju brzu reakciju i ravnomjerno zagrijavanje, što odgovara postupcima laminacije filma ili premazivanja koji zahtijevaju i preciznu kontrolu temperature i glatku završnu obradu. Pogledajte proizvod →
U stvarnom radu, toplinski valjci kvare na načine koji nisu očiti pri pokretanju. Prvi problem je toplinska ekspanzija. Kada se valjak od ugljičnog čelika zagrije s 25°C na 250°C, osovina se produži za nekoliko milimetara. Ako kućište ležaja i krajnje brtve nisu projektirane za taj rast, valjak može razviti aksijalnu silu koja će istrošiti ležaj za nekoliko tjedana. Drugi problem je unutarnja blokada. U uljnom sustavu, razgrađeno ulje stvara lak na stijenkama kanala. Taj lak djeluje kao izolator, pa valjak treba višu temperaturu ulja da postigne istu površinsku temperaturu, što onda ubrzava degradaciju.
Treći kvar uključuje parom grijani valjak s korodiranim unutarnjim prolazom. Kondenzat i kisik s vremenom stvaraju rupičastu mrlju, a rezultirajuće curenje može kontaminirati proizvod na koji se premazuje. U prehrambenoj ili medicinskoj primjeni to predstavlja ozbiljan rizik kvalitete. Grijaći valjak od nehrđajućeg čelika s ocjenom otpornosti na visoke temperature smanjuje taj rizik korištenjem materijala koji podnose oksidaciju i izloženost visokim temperaturama.
Dinamička ravnoteža još je jedan faktor koji se često zanemaruje. Na 300°C, čak i mala odstupanja u unutarnjoj debljini stijenke kanala mogu stvoriti masu izvan središta. Kada se valjak vrti na 1000 okretaja u minuti, ta neravnoteža mase potresa cijelu liniju tkanine. Valjak koji je strojno obrađen i uravnotežen nakon toplinske obrade imat će puno niže vibracije nego valjak sastavljen od dijelova bez završne provjere ravnoteže.
Proces odabira trebao bi započeti s mjerljivim uvjetima, a ne s generičkim katalogom. Postavite tri pitanja: Koja je potrebna procesna temperatura? Koje je vrijeme zagrijavanja koje linija može tolerirati? Koji materijal teče po površini? Na temelju tih odgovora proizvođač može odlučiti između površine od poliranog čelika, površine zrcala, kromirane površine ili nehrđajućeg čelika otpornog na koroziju. Kada se tkanina nanosi velikom brzinom, zrcalni grijaći valjak često najbolje odgovara jer daje glatko otpuštanje i čistu, ravnomjernu glazuru.
Za procese koji uključuju jako kisele ili alkalne premaze, poželjan je grijaći valjak od nehrđajućeg čelika otpornog na visoke temperature. Za procese koji se koriste u prehrambenoj industriji, valjak mora omogućiti temeljito čišćenje i pregled. Za brze tiskarske linije , završna obrada površine i koncentričnost važniji su od apsolutne ocjene temperature. U svim slučajevima, dobavljač bi trebao biti u mogućnosti osigurati ispitivanje toplinskog profila ili dokumentirano mjerenje temperature površine s usporedivim valjkom.
Ova četiri ograničenja određuju može li zaliha valjaka raditi ili je potreban prilagođeni dizajn. U mnogim slučajevima, najbolji način da se izbjegne skupa pogreška je da se proizvođaču valjaka daju stvarni uvjeti linije i zatraži izračunato izvješće o učinku prije naručivanja.
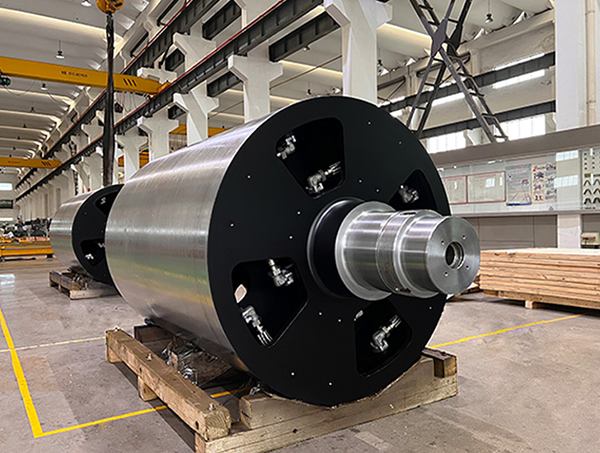
Grijaći valjak od nehrđajućeg čelika za rad na visokim temperaturama Izrađen od nehrđajućeg čelika, ovaj valjak održava čvrstoću i otporan je na koroziju na povišenim temperaturama, nudeći izdržljivu opciju za operacije sušenja ili kalandriranja gdje su toplina i čistoća važni. Pogledajte proizvod → Termalni valjak po narudžbi počinje crtežom ili specifikacijom opreme. Inženjerski tim izračunava potreban unos topline, geometriju unutarnjeg kanala i debljinu stijenke. Tijelo valjka se tokari na teškom tokarilici, unutarnji prolazi se buše ili buše, a površina se brusi do potrebne hrapavosti. U dobro opremljenoj radionici, valjak zatim ide na dinamičko balansiranje i ispitivanje tlaka prije nego što dođe do završne faze pregleda.
Na primjer, grijaći valjak promjera 200 mm koji se koristi u laminatoru za pakiranje zahtijeva provrt za izvor topline, glatku vanjsku površinu s hrapavošću od Ra 0,2 mikrometra i stupanj dinamičke ravnoteže G2,5. Ako se bilo koja od tih specifikacija propusti, potrošač vidi rezultat kao naboranu mrežu, neravnomjerno ljepilo ili preuranjeni kvar ležaja. Zato najbolji odgovor na pitanje "kako rade termalni valjci" nije opis medija za zagrijavanje. To je kombinacija fizike prijenosa topline i proizvodne discipline.
Isti principi vrijede za sve vrste valjaka kojima je potrebna stroga kontrola temperature. Bilo da je valjak zrcalni grijaći valjak, grijaći valjak otporan na koroziju koji provodi ulje ili grijaći valjak od nehrđajućeg čelika, unutarnja geometrija i vanjski završni sloj moraju biti dizajnirani zajedno. Promjena jednog parametra bez prilagođavanja ostalih stvara novu žarišnu točku ili blokirani put protoka.
Čak i s dobro dizajniranim valjkom, navike održavanja određuju koliko dugo temperaturni profil ostaje stabilan. Najvažniji zadatak je nadzor medija za grijanje. Za uljne sustave, provjeravajte viskoznost i vrijednost kiseline u redovitim intervalima. Visok kiselinski broj ukazuje na to da ulje oksidira, a nastali mulj smanjit će prolaz topline. Za parne sustave, pregledajte povratni vod kondenzata i odvajače pare. Neispravan sifon omogućuje kondenzatu da se vrati u valjak, a donji dio postaje hladan.
Površina valjka također treba provjeriti. Hrapava, izgrebana površina ogledala stvara trenje koje vuče materijal i povećava lokaliziranu temperaturu. Reformiranje ili ponovno brušenje površine može vratiti svojstva odvajanja. Na liniji velike brzine, ove se provjere mogu planirati s planiranim zastojem umjesto da se čeka kvar.
Praktični zaključak je jednostavan: termalni valjak je precizni izmjenjivač topline prerušen u cilindar. Njegova izvedba definirana je unutarnjom geometrijom kanala, debljinom stijenke, završnom obradom površine i dinamičkom ravnotežom. Ako dobavljač valjaka može dokazati kontrolu nad tim varijablama, valjak će osigurati ravnomjernu površinsku temperaturu koja je potrebna vašem procesu. Za linijske operatere i kupce, pitanje nije samo koja se vrsta ulja ili grijača koristi, već kako je oko toga izgrađeno tijelo valjka. Razgovarajte o svom trenutnom sklopu valjka s naš inženjerski tim za provjeru tolerancija prije nego što zamijenite jedinicu.
Posvećen razvoju i proizvodnji različitih oblika valjaka s različitim strukturama valjaka.
Telefon: +86-15371769898
Email: [email protected]
Dodaj: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu Province, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Sva prava pridržana.