+86-15371769898
 [email protected]
+86-15371769898[email protected]Zamislite tvornicu za pakiranje s dvije proizvodne linije udaljene nekoliko metara. Na jednoj liniji, gumeni valjci u stanici za premazivanje nastavljaju stvrdnjavati i nakon nekoliko mjeseci stvaraju sitne pukotine. U sljedećoj liniji, valjci u stanici za laminiranje bubre, omekšavaju i trebaju zamjenu u tijesnom rasporedu. Prva linija izvodi premaze na bazi vode u toploj, vlažnoj atmosferi uz povremeno čišćenje parom. Druga linija pokreće ljepila na bazi otapala s uljnom maglom u zraku. Oba problema obično nisu odraz lošeg održavanja; oni su problem odabira materijala.
Brzi zaključak je sljedeći: odaberite EPDM (etilen propilen dien monomer) kada će ozon, voda, para i vanjski vremenski uvjeti napasti gumu. Odaberite NBR (nitril butadien kaučuk) kada su naftna ulja, goriva i ugljikovodična otapala primarni kontakt. Nakon što je ovo osnovno pravilo jasno, možete s povjerenjem procijeniti ostatak specifikacije.
EPDM je kopolimer etilena i propilena s malom količinom dienskog trećeg monomera. Dien se dodaje kako bi se guma mogla vulkanizirati, ali nezasićene veze stoje kao viseće skupine, a ne u glavnom lancu. Ova struktura čini polimer neobično stabilnim protiv ozona i UV zračenja, jer ozon napada dvostruke veze u okosnici. Zbog toga je EPDM stekao reputaciju otpornosti na vremenske uvjete, kisik i vodu.
NBR je kopolimer butadiena i akrilonitrila. Nitrilne skupine stvaraju polaritet, što čini materijal otpornim na nepolarne tekućine kao što su mineralna ulja, goriva i masti. Cijena tog polariteta je da butadienski segmenti zadržavaju dvostruke veze u glavnom lancu, čineći NBR osjetljivim na ozon, UV i vremenske uvjete. Ukratko, EPDM je guma otporna na vodu i vremenske prilike, dok je NBR guma na naftu i otapalo.
Za primjene valjaka, ova razlika nije akademski detalj. Valjak koji tijekom rada nabubri ne samo da gubi točnost dimenzija, već također mijenja profil svoje površine i može oštetiti traku ili list koji transportira. Valjak koji napukne može odbaciti čestice gume na proizvod. Razumijevanje kemijskog okoliša prvi je i najvažniji korak u dizajnu.
Donja tablica daje praktičnu usporedbu. Ovo su tipične vrijednosti za komercijalne stupnjeve spojeva; točna svojstva gotovog valjka također ovise o sustavu punila, razini plastifikatora i metodi stvrdnjavanja koju je odabrao proizvođač valjka.
| Karakteristično | EPDM | NBR | Praktično značenje za role |
|---|---|---|---|
| Kontinuirana radna temperatura | -40°C do 120°C | -30°C do 100°C | EPDM ima širi niskotemperaturni prozor |
| Otpornost na ozon i UV zračenje | Izvrsno | Jadno | EPDM odgovara vanjskim okruženjima ili okruženjima bogatim ozonom |
| Otpornost na vodu i paru | Izvrsno | Dobro, ali manja tolerancija na paru | EPDM je sigurniji u vodenim procesima |
| Otpornost na naftno ulje i gorivo | Jadno | Izvrsno | NBR je jasan izbor oko ulja i otapala |
| Otpornost na habanje | dobro | Vrlo dobro | NBR bolje podnosi abrazivni kontakt i habanje |
| Tipični raspon tvrdoće | 40-90 Shore A | 40-90 Shore A | Oba se mogu kombinirati u širokom rasponu tvrdoće |
EPDM valjci su poželjan izbor kada procesni tok sadrži vodu, paru, vodena sredstva za čišćenje ili kada je valjak izložen vanjskim uvjetima. Materijal stvara tanki, zaštitni oksidirani površinski sloj umjesto da se dalje razgrađuje, što valjak održava dimenzijski stabilnim tijekom dugih servisnih intervala.
Uobičajene primjene uključuju tiskarstvu i izdavaštvu preše koje koriste tinte i premaze na bazi vode, opremu za proizvodnju papira u kojoj su prisutni kondenzat i para te pokretne valjke u logističkim i skladišnim objektima koji mogu raditi u neuvjetovanom prostoru. U svakom od ovih slučajeva, valjak rijetko vidi naftna ulja, ali stalno vidi vlagu i ozon koji stvaraju električni motori i koronska oprema.
Debljina poklopca valjka često se specificira na 5 do 25 mm, ovisno o promjeru i opterećenju, a sloj gume treba brusiti nakon vulkanizacije kako bi se zadovoljila koncentričnost i završna obrada površine koje zahtijeva stroj. Za stanicu za nanošenje premaza velike brzine, uobičajene su vrijednosti površinske hrapavosti oko Ra od 0,4 do 0,8 mikrometara; iskusan izrađivač valjaka moći će dosljedno postići te tolerancije.
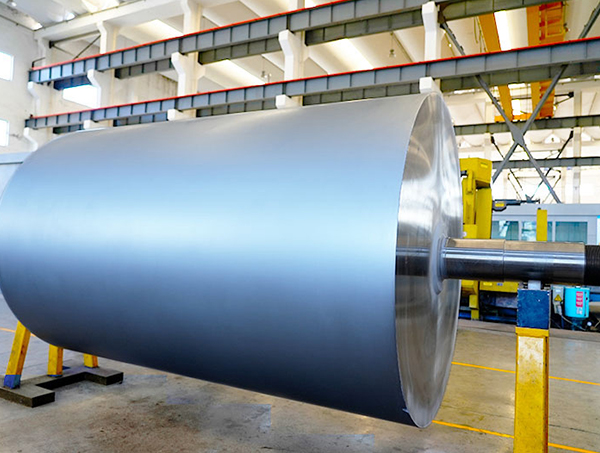
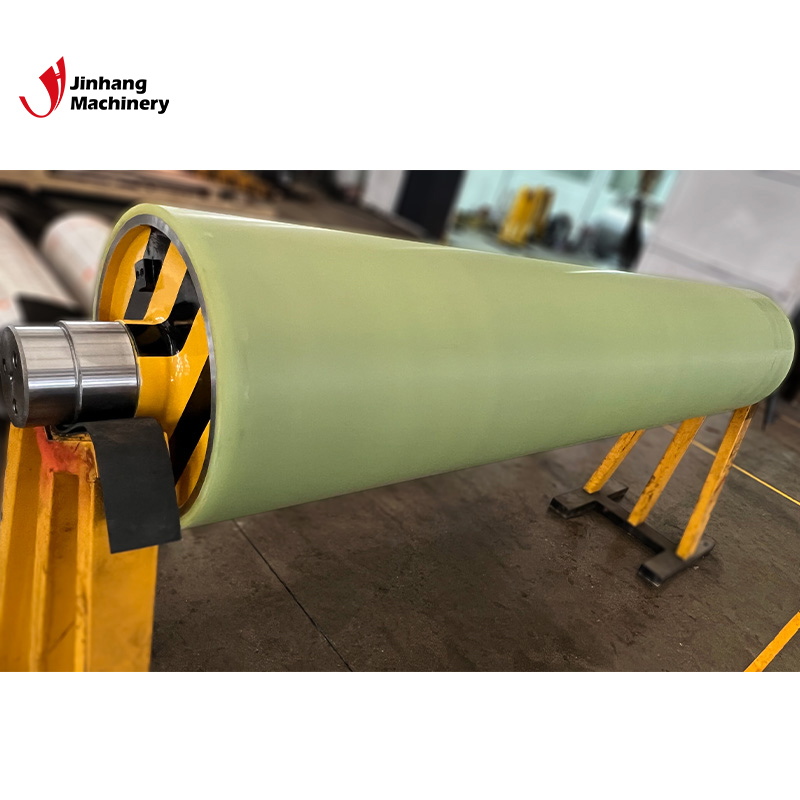 EPDM gumeni valjci otporni na ozon za industrijske primjene Ovi EPDM valjci otporni su na degradaciju ozona, održavajući fleksibilnost i snagu u okruženjima bogatim ozonom. Idealni za tisak i pakiranje, osiguravaju nesmetan rad i dug vijek trajanja. Pogledajte proizvod →
NBR valjci dolaze na svoje u okruženjima koja sadrže mineralna ulja, hidraulične tekućine, masti ili ugljikovodična otapala. Polimer je otporan na bubrenje i omekšavanje u ovim tekućinama, pomažući u očuvanju promjera valjka i tvrdoće površine o kojima ovisi primjena.
Tipične primjene uključuju linije za obradu metala i oblikovanje koje koriste maziva na bazi ulja, gume i plastike obrada gdje sam spoj može sadržavati uljne plastifikatore i linije za pakiranje koje koriste ljepila na bazi otapala u laminaciji. Valjak za laminiranje koji koristi ljepilo s otapalom brzo će se pokvariti ako je pokrov izrađen od EPDM-a, dok će NBR pokrov zadržati svoje dimenzije mjesecima kontinuirane proizvodnje.
Abrazivnost je još jedno razmatranje. NBR pokazuje vrlo dobru otpornost na habanje, tako da u liniji gdje mreža ima grubu površinu ili površinu ispunjenu mineralima, NBR obloga može trajati duže od mnogih generičkih gumenih smjesa. Iste smjernice vrijede i za tvrdoću: odabir veće vrijednosti Shore A poboljšava nosivost, ali smanjuje podudarnost, tako da bi dobavljaču u specifikaciji trebalo dati zahtjeve za brzinu cijevi, pritisak stiskanja i površinu proizvoda.
Vodootporni valjci od nitrilne gume za mokro ili masno okruženje Nitrilni valjci otporni su na bubrenje od vode i ulja, nudeći trajnost u obradi hrane, pakiranju i pomorskim uvjetima. Njihova otpornost na habanje i prianjanje podupiru pouzdan rad pod vlagom. Pogledajte proizvod → Proces odabira može se svesti na tri praktična pravila.
Glavni rizik pri nabavi je odabir prema boji, cijeni ili generičkom opisu kao što je "gumeni valjak", a ne prema smjesi. Valjak koji nabubri može zaglaviti utor, preopteretiti pogon i stvoriti otpad. Valjak koji se stvrdne može razviti ravne mrlje, uzrokujući vibracije i neravnomjeran premaz. Trošak zastoja jednog neuspjelog valjka često znatno premašuje razliku u cijeni između EPDM i NBR pokrova.
Nakon što je obitelj spojeva fiksna, sljedeća razina specifikacije je tvrdoća i geometrija površine. Gumeni valjci obično se isporučuju u vrijednostima tvrdoće od 20 do 90 Shore A. Za valjke za premazivanje i tiskanje, tipična tvrdoća je 60 do 80 Shore A; za laminiranje i valjke za stiskanje, 50 do 75 Shore A je uobičajeno. Niži durometar bolje se prilagođava tkaninama s neravninama, dok veći durometar prenosi ravnomjerniji pritisak stiskanja.
Završna obrada površine važna je kod premazivanja i tiska jer površina valjka prenosi debljinu premaza. Zrcalna ili fino brušena površina obično se proizvodi brušenjem gumene navlake na cilindričnoj brusilici nakon vulkanizacije. Dobavljači valjaka koji zadržavaju vlastiti kapacitet mljevenja mogu kontrolirati debljinu gumenog sloja do tolerancije od otprilike ±0,1 do ±0,3 mm, što je vrsta tolerancije koju bi kupac preciznih valjaka trebao tražiti pismenim putem.
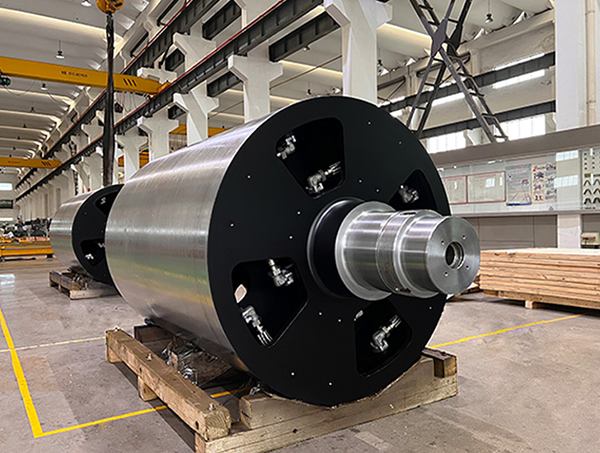
Za valjke koji se koriste u papirnoj i tiskarskoj industriji, koncentričnost i dinamičko balansiranje također zaslužuju pozornost. Loše izbalansiran valjak može pobuditi vibracije i skratiti vijek trajanja ležaja. Dobavljač sa sposobnošću dinamičkog balansiranja u istoj radionici može isporučiti poklopac koji je spreman za rad, čime se izbjegava dodatno rukovanje i transport koji mogu dovesti do oštećenja.
Odluka o materijalu je jednostavna kada su poznati radni uvjeti. EPDM je pravi izbor za izloženost ozonu, vodi, pari i vremenskim prilikama; NBR je pravi izbor za ulja, goriva i ugljikovodična otapala. Nemojte se oslanjati na izgled ili široku oznaku i pobrinite se da dobavljač razumije i kemijski sastav tekućine i stvarnu temperaturu površine valjka prije proizvodnje poklopca.
Kada predočite promjer valjka, debljinu pokrova, potrebnu tvrdoću, radnu temperaturu i listu tekućina, nadležni proizvođač valjaka može preporučiti točnu smjesu i potvrditi ostvarivu toleranciju. Tražiti od dobavljača da navede toleranciju prije naručivanja jedan je od najjednostavnijih načina da se izbjegne skupa neusklađenost u proizvodnji.
Posvećen razvoju i proizvodnji različitih oblika valjaka s različitim strukturama valjaka.
Telefon: +86-15371769898
Email: [email protected]
Dodaj: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu Province, Kina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Sva prava pridržana.